18mm合成纤维制造 工艺、应用与质量控制
合成纤维是现代纺织工业的重要支柱,其品种繁多,规格各异。其中,“18mm”通常指纤维的切断长度(毫米),是短纤维生产中的一种常见规格。本文将围绕18mm合成纤维的制造展开,介绍其定义、主要原料、生产工艺、应用领域及质量控制要点。
一、概述
合成纤维是以石油、天然气、煤等为原料,经化学合成和机械加工制得的纤维。常见的合成纤维包括聚酯(PET)、聚酰胺(PA)、聚丙烯腈(PAN)、聚丙烯(PP)等。纤维的规格一般由线密度(dtex或D)和切断长度(mm)共同决定。18mm属于较短切断长度,适用于棉型、毛型或非织造布等特定加工方式。
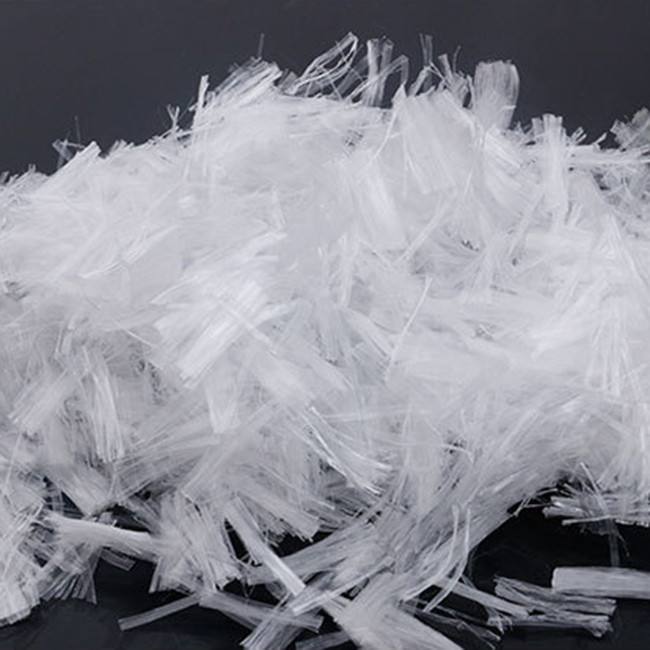
18mm合成纤维通常以短纤维形式供应,长度整齐度好,能满足纺纱、无纺布或湿法成网等工艺要求。其制造过程融合了高分子化学、流变学、纺织工程等多学科技术。
二、主要原料与聚合
制造18mm合成纤维的原料根据纤维种类不同而异:
- 聚酯纤维(PET):由对苯二甲酸(PTA)和乙二醇(MEG)缩聚而成。
- 聚酰胺纤维(PA6或PA66):由己内酰胺开环聚合或己二酸与己二胺缩聚而成。
- 聚丙烯纤维(PP):由丙烯聚合而成。
- 聚丙烯腈纤维(PAN):由丙烯腈与其他单体共聚而成。
聚合得到的熔体或溶液需经过过滤、脱泡、调温等预处理,以保证可纺性。对于18mm短纤维,聚合物分子量及分布需严格控制,以兼顾可纺性和最终纤维性能。
三、纺丝成形
纺丝是合成纤维制造的核心步骤,主要方法有熔融纺丝、湿法纺丝和干法纺丝。对于聚酯、聚酰胺、聚丙烯等热塑性聚合物,常采用熔融纺丝;聚丙烯腈则多采用湿法或干法纺丝。
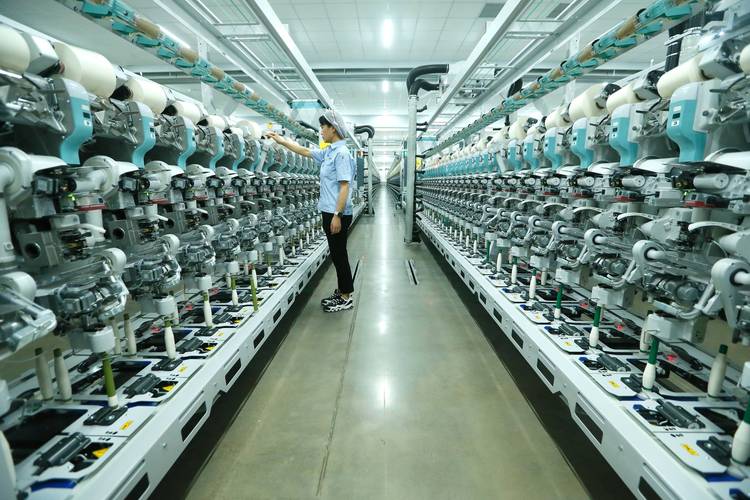
以熔融纺丝为例:聚合物切片经干燥、熔融(约260-290℃)后,由喷丝板挤出成丝条。喷丝板孔数、孔径根据目标纤维线密度确定。挤出的熔体细流经冷却(侧吹风或环吹风)固化。初生纤维需经过拉伸以提升强度、降低伸度。拉伸倍数一般为3-6倍,温度控制在玻璃化温度以上。
对于18mm短纤维,纺丝得到的连续丝束(丝片)需进一步加工。丝束总旦数可达数十万旦,包含数千根单丝。
四、后加工:拉伸、卷曲、切断
- 拉伸:在热水浴或热辊中进行,使分子链取向,提高结晶度。拉伸倍率根据产品强伸要求调整。
- 卷曲:通过卷曲机赋予纤维三维卷曲,增加摩擦力和抱合力,利于纺纱及非织造加工。卷曲数通常为8-15个/25mm。
- 干燥与定型:去除水分,消除内应力,稳定纤维结构。定型温度因纤维种类而异。
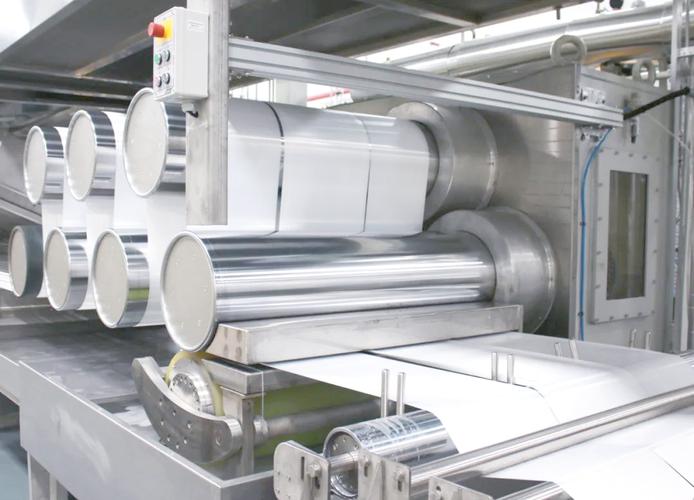
- 切断:严格按照18mm长度进行切断。切断机刀盘精度、丝束张力、切断速度均影响长度合格率。过长或过短的纤维会导致纺纱断头或非织造布均匀性下降。长度偏差一般要求±0.5mm以内。
切断后的纤维经打包成为成品。对于18mm规格,需特别注意切断面整齐,避免产生超长纤维或倍长纤维。
五、应用领域
18mm合成纤维由于长度较短,主要应用于以下方面:
- 棉型纺纱:与棉、粘胶等混纺,用于生产45支以上细特纱, fabrics手感柔软。
- 非织造布:用于热轧、水刺、针刺等工艺,生产医疗卫材、过滤材料、土工布等。
- 湿法成网:用于生产电池隔膜、特种纸等。
- 填充材料:部分中空18mm纤维用于枕头、靠垫填充。
- 地毯与装饰:与其它长度纤维混合使用。
值得注意的是,不同应用对纤维线密度和截面形状有特定要求,如三角形、三叶形或中空截面可赋予特殊光泽、吸水或保暖性能。
六、质量控制与检测
18mm合成纤维的质量指标主要包括:
- 线密度偏差率:反映纤维粗细均匀性。
- 长度偏差率:确保切断精度。
- 断裂强度与断裂伸长率:评价力学性能。
- 卷曲数、卷曲率:影响可纺性。
- 含油率:影响抗静电和平滑性。
- 超长、倍长纤维含量:需严格控制,一般要求≤5mg/100g。
- 疵点:包括并丝、硬丝、注头丝等。
检测方法依照ISO、GB/T等标准进行。生产过程中需在线监测,及时调整工艺参数。
七、
18mm合成纤维制造是一个精细化、系统化的工程。从聚合物合成到纺丝、后加工,各个环节均会影响最终产品的性能。随着差别化、功能化纤维需求增长,18mm规格纤维在纺织和非织造领域仍具有广阔前景。制造企业需不断优化工艺,提升长度控制精度和产品一致性,以满足高端应用的要求。
如若转载,请注明出处:http://www.daruntai.com/product/50.html
更新时间:2026-11-07 16:41:59